Kalba

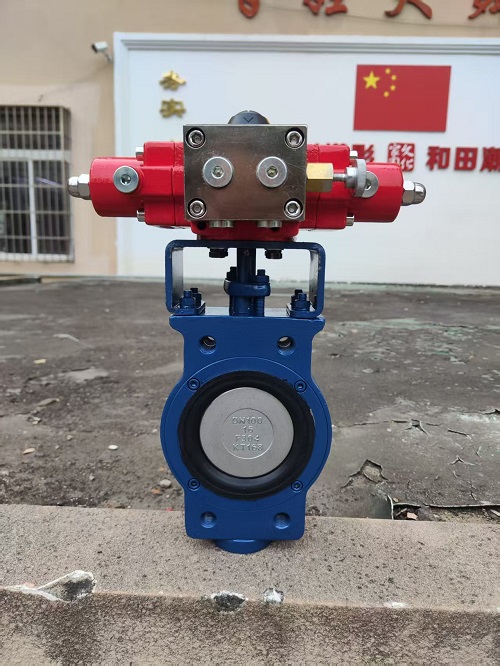
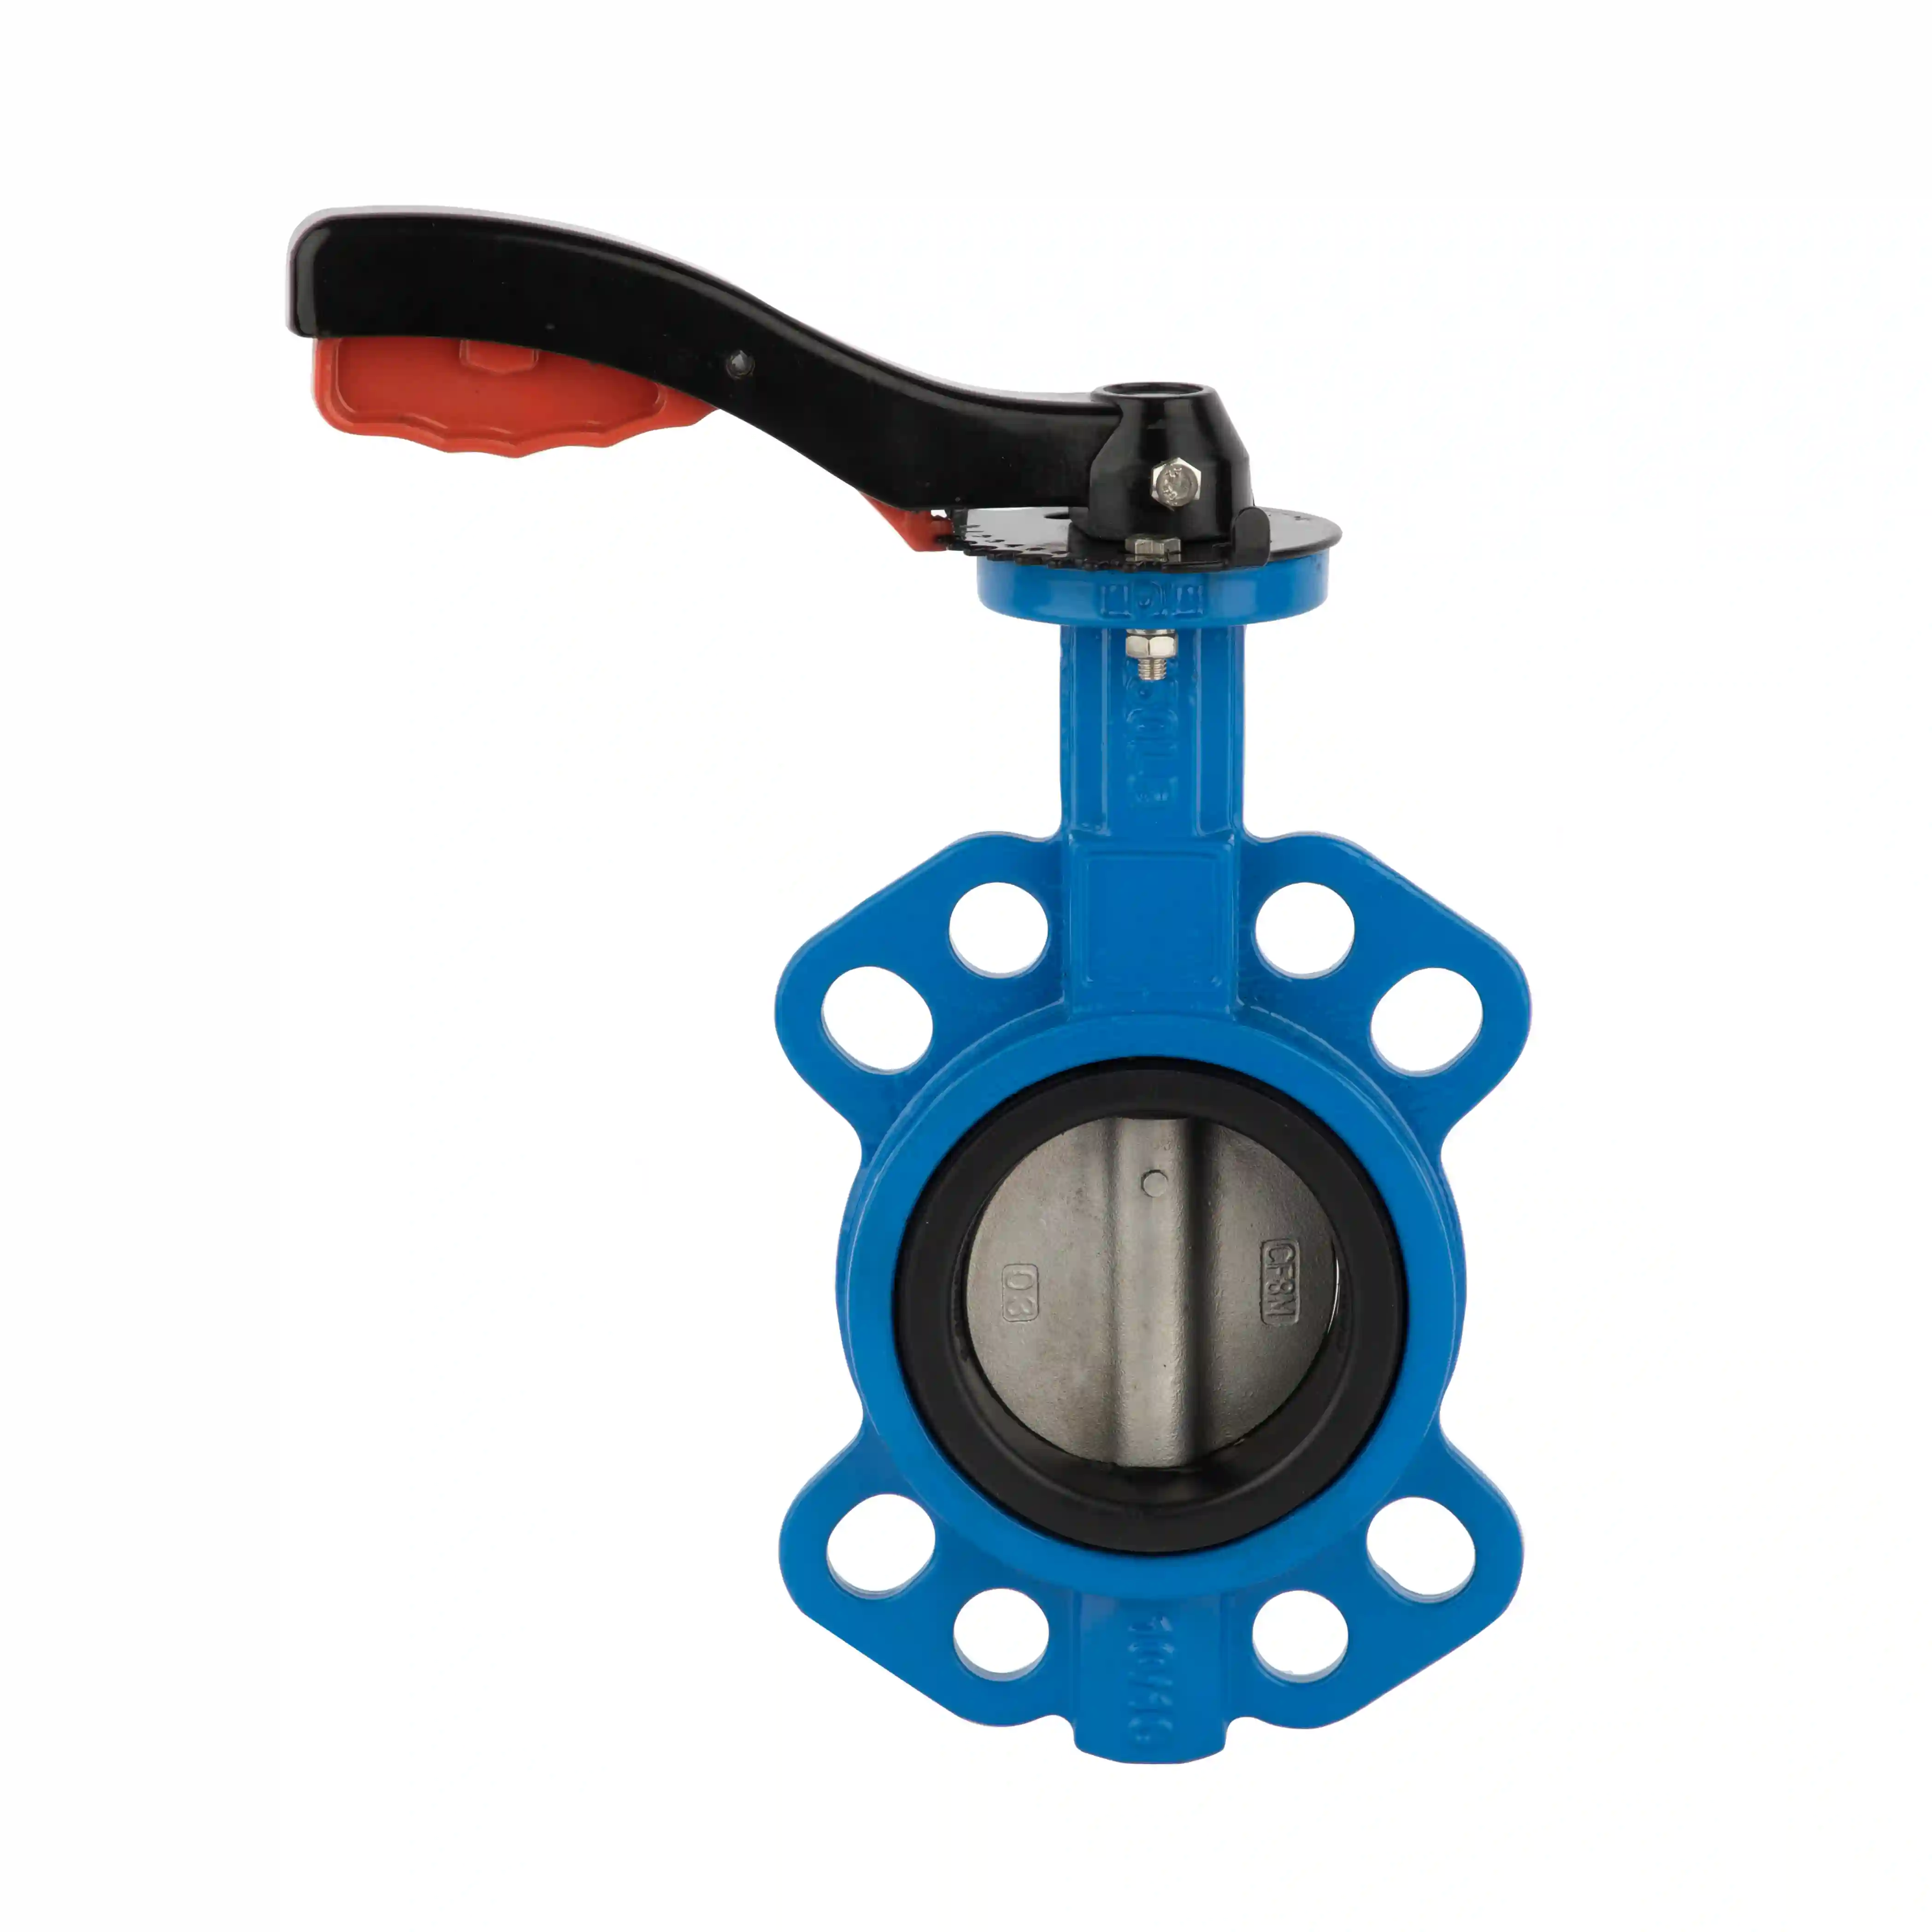
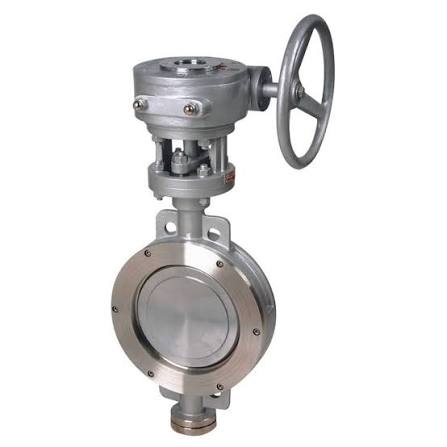
Kietasis sandarinimas ir minkštas sandarinimas yra du pagrindiniai sandarinimo būdaivožtuvai. Esminis jų skirtumas yra sandarinimo poros medžiagoje (susiliečiančios dalys, kai vožtuvas uždarytas).
Paprasčiau tariant: minkštas sandariklis yra tarsi „guminis tarpiklis“ – jis turi gerą elastingumą, gali pasiekti nulinį nuotėkį, tačiau negali atlaikyti aukštos temperatūros ar aukšto slėgio. Kietas sandariklis yra panašus į „metalas su metalu“ – jis yra tvirtesnis, patvaresnis, tinka atšiaurioms sąlygoms, tačiau jo sandarinimo savybės yra šiek tiek prastesnės.
Žemiau pateikiamas išsamesnis ir konkretesnis palyginimas:
| Palyginimo aspektas |
Minkšto sandarinimo vožtuvai |
Kieto sandarinimo vožtuvai |
|
Sandarinimo poros medžiaga |
Metalas + nemetalas. Nemetalas paprastai yra guma (NBR, EPDM ir kt.) arba plastikas (PTFE, nailonas ir kt.). |
Metalas + metalas. Paprastai nerūdijantis plienas, vario lydiniai, cementuoti karbidai (pvz., Stellite) arba metalas + keramika. |
|
Sandarinimo našumas |
Puikiai.Minkštų medžiagų elastinga deformacija gali užpildyti mikroskopinius tarpus, paprastai nepasiekus nulinio nuotėkio. |
Geras. Tačiau tobulą metalo ir metalo sandariklį pasiekti sunku; gali būti nedidelis nuotėkis. Kai kurie aukščiausios klasės gaminiai gali teigti, kad nėra nutekėjimo. |
|
Temperatūros tolerancija |
Neatsparus karščiui.Tinka normaliai aplinkos temperatūrai, paprastai ≤80°C arba ≤250°C (priklausomai nuo medžiagos). Aukšta temperatūra gali sukelti nemetalinių medžiagų deformaciją ir senėjimą, todėl gali atsirasti nuotėkių. |
Platus temperatūros diapazonas. Gali atlaikyti aukštą (paprastai ≥250°C) ir žemą temperatūrą, pasižymi stabiliomis medžiagos savybėmis ir atsparumu senėjimui. |
|
Slėgio tolerancija |
Pirmiausia naudojamas vidutinio ir žemo slėgio įrenginiuose. Minkštos medžiagos gali būti išspaustos arba pažeistos esant aukštam slėgiui. |
Dėl didelio metalo stiprumo gali atlaikyti nuo vidutinio iki aukšto slėgio, net ir itin aukšto slėgio (pvz., ≥35 MPa). |
|
Atsparumas dilimui |
Vargšas.Lengvai subraižo terpėje esančios kietosios dalelės (smėlis, suvirinimo šlakas, rūdys), todėl sugenda sandariklis. |
Puikiai.Metaliniai sandarinimo paviršiai yra atsparūs dėvėjimuisi ir tinka terpėms, kuriose yra kietų medžiagų arba erozinių savybių. |
|
Gamybos procesas |
Palyginti paprasta.Minkštos medžiagos turi tam tikrą elastingumą, todėl reikalauja mažesnio apdirbimo tikslumo, todėl mažesnės sąnaudos. |
Sudėtingas. Reikalingas tikslus apdirbimas, klijavimas ir paviršiaus grūdinimas, todėl pailgėja gamybos ciklai ir padidėja sąnaudos. |
|
Tarnavimo laikas |
Sandarinimo komponentai turi atrumpesniseksploatavimo trukmė, linkusi senti ir nusidėvėti, todėl juos reikia periodiškai keisti. |
Metaliniai sandarinimo paviršiai turiilgas tarnavimo laikas, yra tvirtas ir patvarus. |
|
Tipinės programos |
Švari laikmena, žemas slėgis, normali temperatūra: pvz., vanduo iš čiaupo, oras, aliejus, vandens valymas. |
Aukšta temperatūra, aukštas slėgis, daug dalelių, ėsdinanti terpė: pvz., garai, šiluminė alyva, šildymo dujos, anglies dujos, nafta, rūgštys/šarmai. |
1. Apsvarstykite terpę ir temperatūrą: Jei laikmena yra švarus vanduo arba oras, esant normaliai temperatūrai, minkštas sandariklis yra geras pasirinkimas norint lengvai pasiekti nulinį nuotėkį. Tačiau jei tai yra aukštos temperatūros garai, šiluminė alyva ar ėsdinančios cheminės medžiagos, kietas sandariklis yra privalomas, nes minkštos sandarinimo medžiagos tokioje aplinkoje greitai suyra.
2. Apsvarstykite žiniasklaidos švarą: Jei dujotiekyje gali būti kietųjų dalelių, tokių kaip suvirinimo šlakas, rūdys ar smėlis (dažna naujose instaliacijose ar senuose vamzdynų tinkluose), pirmenybę teikite kietam sandarinimui, kad nesusibraižytų minkšti sandarinimo paviršiai.
3. Apsvarstykite slėgio reitingą: Įprastiems vidutinio ir žemo slėgio vamzdynams galima naudoti bet kurį tipą. Tačiau naudojant aukštą arba itin aukštą slėgį, kietas sandariklis yra neišvengiamas pasirinkimas.